


Sinklənmə prosesinin təsnifatı nədir?
2025-10-15 13:56:06
Sinklənmə nədir?
Galvanizləmə, adından da göründüyü kimi, metalların, ərintilərin və digər materialların səthini sink təbəqəsi ilə örtməkdir. Gözəllik və paslanmanın qarşısının alınması təsiri olan səthi təmizləmə texnologiyasıdır. Sink qurbanlıq bir örtük olduğundan, altındakı substratı qoruya bilər. Sink turşu və qələvidə asanlıqla həll olunduğuna görə amfoter metal adlanır və quru havada çətin ki, dəyişir. Rütubətli havada sinkin səthində sıx əsas sink karbonat filmi əmələ gələcək. Kükürd dioksid, hidrogen sulfid və dəniz atmosferlərində sink zəif korroziyaya davamlıdır, xüsusən üzvi turşuları olan yüksək temperatur və yüksək rütubətli atmosferlərdə sink örtüyü korroziyaya çox həssasdır. Sink örtüyü passivasiya, rəngləmə və ya yüngül qoruyucu ilə örtüldükdən sonra qoruyucu və dekorativ xüsusiyyətlərini əhəmiyyətli dərəcədə yaxşılaşdıra bilər. Buna görə də, metal hissələrin xidmət müddətini uzatmaq üçün tez-tez sinklənmə istifadə olunur. Bu metal örtük geniş istifadə sahəsinə malikdir və avtomobil, günəş enerjisi, elektronika və tikinti kimi müxtəlif sənayelərdə hissələr üçün istifadə edilə bilər.
Hansı metallar sinklənmiş ola bilər?
Sinklənmə üçün uyğun olan ən çox yayılmış metallar polad və dəmirdir. Bununla belə, digər metal növləri də sinklənmiş ola bilər. Ümumiyyətlə, çuqun, çuqun, çevik çuqun, isti yayılmış polad və soyuq haddelenmiş polad kimi qara metallar sinklənmiş ola bilər.
Digər tərəfdən, sinklənmiş təbəqə meydana gətirə bilməyən digər materiallar da var. Dəmir elementi sinklənmə reaksiyasında vacib olduğundan, mis və ya alüminium kimi metalların sinklənmiş təbəqə meydana gətirməsi çətindir. Bundan əlavə, xrom-molibden polad kimi materiallar bir örtük meydana gətirə bilsə də, bir çox açıq sahələr olacaq və sinklənmiş təbəqə natamam olacaqdır.
Sinklənmə prosesi: Sinklənmiş təbəqə əsas metalı necə qoruyur?
Sinklənmə polad və dəmir kimi metalların səthinə sink qatının əlavə edilməsidir. Sinklənmənin bir çox yolu var. Buna görə də proses seçilmiş texnologiyadan asılı olaraq dəyişir. Bununla belə, onların hamısının ümumi prinsipi var, maye və ya toz halında ola bilən polad və ya dəmir ətrafında sink tətbiq etməkdir.
Müxtəlif sinkləmə üsulları
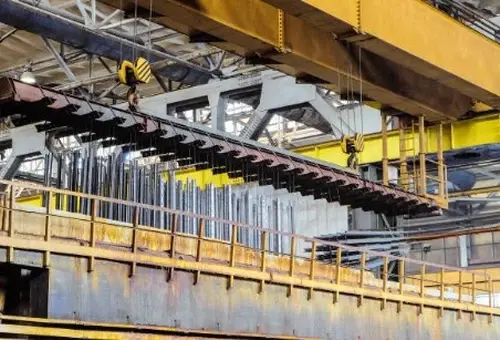
Sinkləmə üçün müxtəlif üsullar var, hər birinin öz xüsusiyyətləri və üstünlükləri var. Gəlin aşağıda onlara nəzər salaq.
1. İsti daldırma sinkləmə
Adından göründüyü kimi, bu üsul əsas metalın ərimiş sink hovuzuna batırılmasını nəzərdə tutur. Faktiki sinklənmədən əvvəl maşinist əsas metalı kimyəvi və ya mexaniki təmizləməlidir. Təmizləmə, metal və sink örtüyü arasındakı əlaqənin keyfiyyətini təmin etmək üçün hazırlıq prosesidir. Təmizləndikdən sonra metal qalıq oksidləri çıxarmaq üçün süzülür.
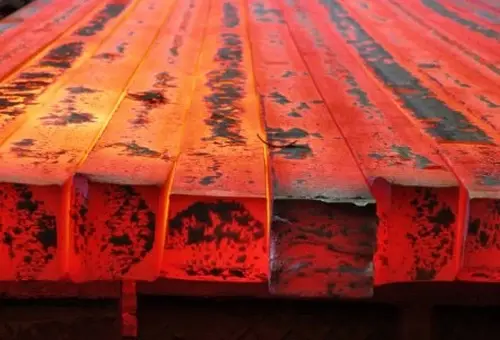
Sonra adətən təxminən 460 ° C-də saxlanılan qızdırılan sink banyosuna batırılır. Sink və metal əsas arasında metallurgiya əlaqəsi yaranmağa başlayanda, metal baza ərimiş hovuzdan çıxarıldıqdan sonra sink oksidi yaratmaq üçün oksigenlə reaksiya verir. Sink oksidi həmçinin karbon qazı ilə reaksiyaya girərək son qoruyucu təbəqə olan sink karbonat əmələ gətirir.
İsti daldırma sinkləmə həm sadə, həm də mürəkkəb sac hissələrində yerinə yetirilə bilən sürətli, qənaətcil bir üsuldur. Bununla belə, düzgün aparılmadıqda, metal səthin örtüyünün bir qədər uyğunsuz olduğunu görə bilərsiniz.
2. Qabaqcadan sinklənmə
Əvvəlcədən sinklənmə prosesi isti daldırma sinklənməyə bənzəyir. Bununla belə, o, istehsalın birinci mərhələsində (polad dəyirmanı) həyata keçirilir. Proses metalı mexaniki və ya kimyəvi təmizləyici vasitə ilə yuvarlayaraq sinklənməyə hazırlayır. Təmizlədikdən sonra maşinist əsas metalı ərinmiş sink vannasından keçir və dərhal yenidən yuvarlayır.
Bu proses böyük polad rulonlarının tez sinklənmiş olmasını və daha vahid bir örtük meydana gətirməsini təmin edir. Bununla belə, əvvəlcədən sinklənmiş metal ilkin olaraq istehsal edildikdə, bəzi örtülməmiş və açıq sahələr görünə bilər. Məsələn, uzun bir polad rulonu kiçik parçalara kəsildikdə, sink örtüyü olmadığı üçün kəsilmiş kənarlar açıq qalır.
3. Soyuq sinkləmə
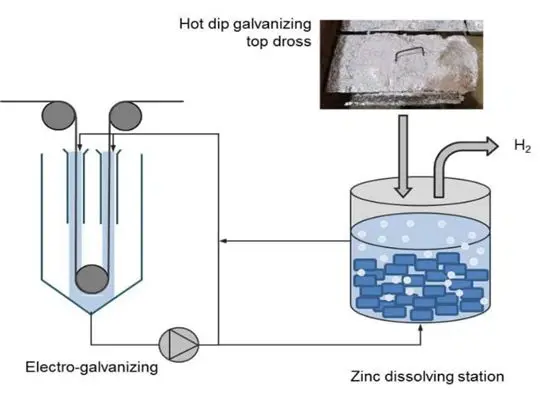
Elektrogalvanizasiya kimi də tanınan soyuq sinkləmə yuxarıda müzakirə edilən iki prosesdən fərqlidir ki, ərimiş sink banyosunun istifadəsini tələb etmir. Bunun əvəzinə, elektrokaplama, substrata tətbiq etməzdən əvvəl bir elektrolit məhluluna elektrik cərəyanının daxil edilməsini əhatə edir. Cərəyan sink ionlarını metal substrata köçürmək üçün fəaliyyət göstərir. Bu proses metal üzərində dəqiq, vahid örtük qalınlığı yaradır. Üstəlik, bu üsulun örtüyü isti daldırma sinkləmə ilə müqayisədə ümumiyyətlə daha incədir.
Elektrogalvanizasiyanın bir çox müxtəlif növləri var. Lakin sink örtük məhlulunun pH dəyərinə əsasən, əsasən iki kateqoriya var: qələvi sink örtük və turşu sink örtük.
3.1 Qələvi sink örtüyü
Qələvi sink örtük prosesi, örtük məhlulunun pH dəyərinin qələvi olduğunu ifadə edir. Lakin müxtəlif kompleksləşdirici maddələrə görə o, sianid sink örtüklü və sink sink örtüyünə bölünür. Siyanid sink örtüyü çox köhnə örtük növüdür. Kaplama məhlulunda üç əsas komponent var: əsas duz sink oksidi, kompleksləşdirici maddə natrium siyanid və keçirici duz natrium hidroksid (ümumiyyətlə kaustik soda kimi tanınır). Erkən sianid örtük məhlulunda heç bir parlaqlaşdırıcı yox idi. İnsanların estetik tələblərinin yaxşılaşdırılması ilə sianid sink örtük məhluluna parlaqlıq üçün ağardıcılar əlavə edilir. Sianid sinklə örtülmə prosesi sabitdir və örtük gözəldir. Kaplama məhlulu yaxşı dispersiya qabiliyyətinə malikdir. Natrium siyanidin müxtəlif məzmununa görə, yüksək siyanid, orta siyanid və aşağı siyanidli sink örtüklərinə bölünür. Sianid sink örtüyünün ən böyük çatışmazlığı onun çox zəhərli olması və ətraf mühitə ciddi ziyan vurmasıdır.
Sinkat sink örtüyü son 30 ildə sürətlə inkişaf edən sink örtük prosesidir. Onun əsas komponentləri əsas duz kimi sink oksid və kompleksləşdirici maddə və keçirici duz olan natrium hidroksiddir (ümumiyyətlə kaustik soda kimi tanınır). İncə dispersiya qabiliyyətinə malik parlaq bir örtük əldə etmək üçün parlaqlaşdırıcı əlavə edilməlidir. Çində sink sink örtüyünün əsas inkişaf dövrü 1970-ci illərdə sianidsiz sink örtük dövrü idi. Məşhur DPE sink örtük prosesi və DE sink örtük prosesi bu günə qədər istifadə edilmişdir. Bu proses siyanidin sinklə örtülməsi prosesi qədər sabit və zərif olmasa da, onun ən böyük üstünlüyü onun siyanidsiz olmasıdır. Ətraf mühitə dəyən zərər daha azdır. İndi sink sink örtüyü yeni inkişaflar etdi və qabarıqlıq və kövrəklik kimi qüsurlar aradan qaldırıldı və sianid sink örtüyü ilə müqayisə edilə bilən dispersiya qabiliyyəti çox yaxşılaşdırıldı.
3.2 Turşu sink örtüyü
Turşu sink örtüklü məhlulun pH dəyəri 4-6-dır. 1970-ci illərdə sianidsiz sink örtüyünün ikinci nəticəsi sianidsiz ammonium xlorid sink örtüyü olmuşdur. Bu sink qələvi sink örtüklə bərabərdir. Əsas duz kimi sink xloriddən, kompleksləşdirici agent kimi ammonium xloriddən və keçirici duzdan istifadə edir. Limon turşusu və nitrilotriasetik turşu köməkçi kompleksləşdirici maddələrdir. Polietilen qlikol və tiokarbamid örtük təmizləyiciləri kimi istifadə olunur. Bu örtük məhlulundan əldə edilən örtük incədir və yaxşı dispersiyaya malikdir. Kaplama məhlulu daha az zəhərlidir. Bununla belə, əsas çatışmazlıq, örtük məhlulunun qeyri-sabit olması və buraxılan ammonium xlorid qazının elektrokaplama avadanlığı üçün çox korroziyaya səbəb olmasıdır. Cari səmərəlilik də aşağıdır. Çirklərə qarşı çox həssasdır. Əməliyyat temperaturu diapazonu dardır. İndi əsasən kalium xlorid sink örtük prosesi ilə aradan qaldırıldı.
Turşu sinklə örtülmə prosesində sulfat sinklə örtülmə prosesi də mövcuddur. Onun əsas komponenti əsas duz sink sulfatdır. Tərkibi 250-500 q/l arasındadır. Alum və ya alüminium sulfat keçirici duz kimi istifadə olunur. Tərkibi 30-50 q/l arasındadır. Keçirici duza natrium sulfat və ya natrium xlorid də əlavə edilir. Yuxarıda göstərilənlərə əlavə olaraq, örtüyü incə etmək üçün bəzi əlavələr də əlavə olunur. Əvvəlcə dekstrin və ya saqqızdan istifadə edildi, daha sonra örtüyü daha parlaq və incə etmək üçün bəzi xüsusi parlatıcılar icad edildi. Sulfat sink örtüyünün ən böyük üstünlüyü ondan ibarətdir ki, daha böyük cərəyan sıxlığı (1-5A/dm2) və sürətli örtük sürətindən istifadə edə bilir. Lakin dezavantaj odur ki, örtük məhlulunun dağılma qabiliyyəti çox zəifdir və daha mürəkkəb iş parçalarını örtmək üçün uyğun deyil. Xüsusiyyətinə görə, sulfat sinkləmə əsasən sadə formaları və güclü davamlı istehsalı olan sənayelərdə, məsələn, dəmir məftil, polad zolaq və polad lövhə kimi istifadə olunur.
4. Tavlama sinkləmə
Sinklənmiş tavlama isti daldırma sinkləmə və tavlama proseslərinin birləşməsidir. Bu prosesin məqsədi sinklənmiş poladın xüsusi bir örtüklə örtülməsidir. Tutqun boz səth əldə etmək üçün yumşalma və isti daldırma prosesləri bir anda həyata keçirilir.
İsti daldırma prosesi adətən örtüklü metal hava bıçağından keçməzdən əvvəl həyata keçirilir ki, bu da metaldan artıq sinkin çıxarılmasına kömək edir. Daha sonra metal 500-dən 565 ° C-ə qədər bir temperaturda qızdırılır və sink və dəmir təbəqələri səthdə sink-dəmir ərintisi yaratmaq üçün bir-birinə yayılır.
Bu üsulla istehsal olunan sinklənmiş polad təbəqələr qaynağa yaxşı davam gətirə bilər və onların səthləri də əla boya yapışmasını təmin edə bilər.
Sinklənmə prosesi
Komponentə sink daxil edildikdə, metal substratdakı dəmir sinklə reaksiyaya girərək sıx birləşdirilmiş ərinti örtüyü əmələ gətirir. Bu, kifayət qədər qalın bir örtük meydana gətirən nisbətən sadə bir örtükdür. Bütün prosesi üç mərhələyə bölmək olar:
1. Metal səthin hazırlanması
Sinklənmə prosesi
Sinklənmədən sonra səthin işlənməsi
2. Ümumiyyətlə, sinkləmə aşağıdakı prinsiplərə əsaslanaraq metalları qoruyur
Sink təbəqəsi əsas metalı turşular, kaustiklər və qazlar kimi aşındırıcı maddələrdən qoruya bilər.
Sink qurbanlıq metaldır. Kaplama cızıldıqda, sink asanlıqla anodunu qurban verir və bununla da əsas metalı pasdan qoruyur.
Sink əsas metaldan daha sürətli korroziyaya uğrayır və metalları qorumaq üçün əla vasitədir.
Bununla belə, ilkin hazırlıq işləri və sonrakı müalicə üsulları sinkləmə prosesinin təsirini müəyyən edəcəkdir. Qeyri-adekvat hazırlıq əsas metal və ərimiş polad arasındakı reaksiyaya təsir edəcəkdir. Bundan əlavə, qeyri-adekvat sonrakı müalicə də sinklənmiş təbəqənin son görünüşünə təsir edəcəkdir. Beləliklə, məhsulun ümumi təsirinə təsir göstərir.
arayış
https://www.cnzxhj.com/a/138259.html
https://finance.sina.cn/futuremarket/qsyw/2019-01-11/detail-ihqhqcis5265360.d.html
https://waykenrm.cn/blogs/what-is-galvanizing/
https://www.163.com/dy/article/F5BMFBON053875K1.html
SİZ GÖRƏ BİLƏR


